

前の投稿
ショートサイクルホットプレスの出口端では、新しくラミネートされたパネルはまだ十分に熱く、3 メートル離れた場所からでも放射線を感じることができます。スチール製のプレスプレートが持ち上げられ、ボードは、60秒前には印刷された紙にすぎなかった、薄く光沢のある表面を持つスタークーラーの上に移動します。その紙、そしてそれを変形させた熱と圧力が、メラミンボードがどのように作られるかという物語のすべてです。
メラミンボードは複合パネルです。木質コアの片面または両面を化粧紙で覆い、メラミン樹脂を含浸させ、熱と圧力で基材に融着させます。このプロセスは高速で高度に管理され、ほとんどの購入者が思っているよりもはるかに正確です。それを理解することは重要です。平坦度、耐湿性、表面耐久性、エッジの品質、ホルムアルデヒド放出量、さらには 3 次元テクスチャの深さなど、完成したパネルで依存するほぼすべての特性が、この製造シーケンスの特定のステップで決定されるからです。
この記事では、コア基板、印刷装飾層、樹脂含浸、レイアップ、ホットプレス、仕上げ、品質管理という、工場で実際に稼働する順序でその手順を説明します。その過程で、現代のメラミン表面パネルの特徴となっている深い 3D エンボス加工など、一般的なボードと高級ボードを区別する技術的な選択についても見ていきます。
そもそも「メラミン板」とは
厳密に言えば、メラミン板はメラミンでできているわけではありません。メラミンは、ホルムアルデヒドと反応して熱硬化性プラスチックであるメラミン樹脂を生成する有機化合物です。メラミン化粧板の表面に見えるのは、硬化した状態の樹脂であり、通常は印刷された装飾紙に融着された非常に薄い半透明の保護フィルムです。
標準的なメラミンボードは 3 つの機能層で構成されています。最下層はコア基材で、通常はパーティクルボード、中密度繊維板 (MDF)、高耐湿性 MDF、合板、またはストランドベースのボードです。中間層は装飾紙で、特別に製造された 1 平方メートルあたり約 60 ~ 120 グラムの重さのアルファセルロース紙で、木目、石のテクスチャ、単色、またはその他のデザインが印刷されています。最上層はメラミン樹脂自体であり、紙に浸透し、硬化すると硬く、光沢のある、またはマットな表面を形成します。多くの高級ボードでは、耐摩耗性を高めるために、追加の樹脂を染み込ませた薄いオーバーレイ紙が装飾紙の上に配置されます。
メラミン樹脂は熱硬化性であるため、熱と圧力下で永久に架橋します。プレスサイクルが終了すると、表面は再溶解できません。そのため、メラミンボードは、熱可塑性フィルムよりも、熱いコーヒーカップ、湿ったクリーニングクロス、および通常のキッチンでの使用に耐えることができます。これは、傷のあるメラミン表面を単にやすりで磨いたり、熱で修復したりすることができない理由でもあります。損傷は永久的なものであり、これが工場での表面品質が非常に重要である理由の 1 つです。
業界用語では、同じ製品をメラミン化粧チップボード、メラミン化粧ボード、または熱融着ラミネートボードと呼びます。これらの用語はすべて、同じ基本的な概念を指します。つまり、装飾的な紙のスキンを短期ホットプレスで木質コアに融着させ、メラミン樹脂が接着と保護を行っています。
コアがボードのパフォーマンスを決定します
基板は、完成したパネルの機械的限界、湿気挙動、重量、加工品質、および価格を決定します。表面はボードの見栄えを良くします。コアがそれを長持ちさせます。家具やインテリアのプロジェクトが失敗する場合、その原因は通常、化粧紙ではなく下地にあります。
パーティクルボード (合板)
パーティクルボードは、木の粒子、おがくず、接着剤を混合し、マットを加熱してプレスすることによって作られます。コスト、平坦度、キャビネットの胴体や棚のネジ保持能力のバランスが最も優れているため、メラミンボードの最も一般的な基材です。その主な弱点はエッジです。チップ構造が目立ち、湿気をすぐに吸収するため、パーティクルボードコアはエッジバンド処理する必要があり、特別に処理しない限り濡れた領域ではパフォーマンスが低下します。
MDF (中密度繊維板)
MDF は、木材を細かい繊維に砕き、それを樹脂と混合し、緻密で均一なパネルを形成することによって製造されます。表面は滑らかで空隙がないため、深いエンボス加工、塗装仕上げ、またはエッジ品質が重要な用途のパネルに最適な基材です。ネジの保持力は強く、機械加工されたエッジは目に見える欠陥がなく、配線や輪郭を描くのに十分なほどきれいです。ディープ 3D メラミン ボードの場合、MDF はプレス プレートに均一な表面を与えるため、エンボス加工が基板に伝わりません。ヤッコさん MDFメラミンボード基板 はこのアプローチの一例であり、家具や内壁パネルの装飾面に安定したベースを提供します。
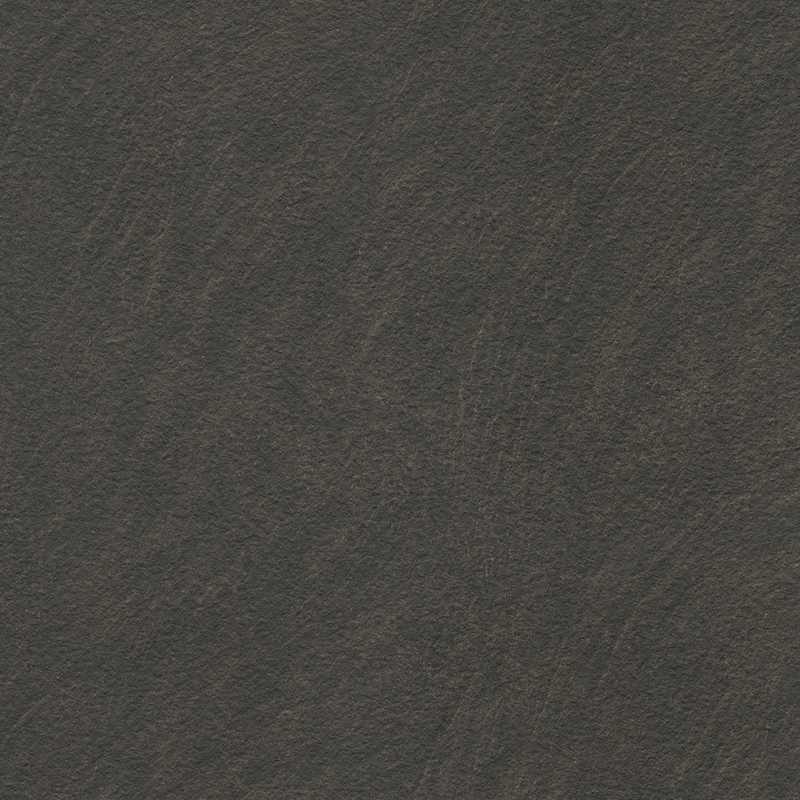 カスタムMDF - Yakcoサプライヤー、工場 - YAKCO New Materials (Jiangsu) Co., Ltd. YAKCO New Materials (Jiangsu) Co., Ltd は、中国のカスタム MDF - Yakco のサプライヤーと工場、詳細: 製品を見る→
HMR MDF(高耐湿MDF)
高耐湿性 MDF は、水の吸収を減らす疎水性添加剤、通常はワックスエマルションや特殊なバインダーを使用して製造されています。湿度が変動するキッチンフロント、洗面化粧台、商業用内装に指定された基材です。改善は主に厚さの膨潤で測定されます。標準的な MDF は水にさらされた後、HMR ボードよりも数倍膨潤する可能性があり、これが湿った環境でのエッジの破損の主な原因です。
合板
合板 is built from cross-laminated veneers, giving it high strength and dimensional stability. Melamine-faced plywood is heavier and more expensive than faced particleboard, but it resists impact and moisture better, and it holds fasteners reliably at the edges. It is usually reserved for furniture that will be moved or disassembled repeatedly, and for joinery in humid climates.
LSB およびストランドベースのボード
積層ストランドボードは、細かい繊維や粒子の代わりに、配向またはランダムに積層された木材ストランドを使用します。ストランドベースのボードは、優れた安定性、最新の接着剤で接着した場合のホルムアルデヒドの放出量が低く、軽いエンボス加工を行うのに十分な滑らかな表面を備えています。これらは、優れた性能を持ち、非常に低い排出レベルで製造できる中間コアとして家具業界で人気があります。
| 基板 | 構造 | 一般的な密度 (kg/m3) | 水分挙動 | 最適な用途 |
|---|---|---|---|---|
| パーティクルボード | 木材チップと接着剤をマットに押し込んだもの | 620–700 | 端の湿気を吸収します。密封が必要 | キャビネット胴体、棚、インテリア家具 |
| MDF | 細い木材の繊維を高密度のボードに結合したもの | 680–800 | 中程度。エッジを露出したままにすると膨らみます | 深いエンボス加工、機械加工されたプロファイル、高品質の表面 |
| HMR MDF | 疎水性添加剤を含むMDF | 700~800 | 水分摂取量が少ない。膨潤に対する高い耐性 | キッチン、バスルーム、商業用ウェットエリア |
| 合板 | 直交積層単板 | 550~700 | 寸法安定性が良好。膨潤が少ない | 高級家具、頻繁に分解する場所、湿気の多い場所 |
| LSB | 層状または方向性のある木材のストランド | 600~720 | いいですね。パーティクルボードよりは優れていますが、合板よりは低いです | 低排出ガスと安定した平面度が求められる家具 |
実際的なルールはシンプルです。コアを環境と加工要求に適合させることです。乾燥した寝室のワードローブには、優れたパーティクルボードコアを使用できます。シンクの近くのキッチンキャビネットにはHMR MDFを使用する必要があります。深みのある質感の 3D 壁パネルには、プレス パターンを正確に再現するために MDF または細かいストランド ボードが必要です。この段階で適切な判断をすることで、家具メーカーが後に直面する保証請求のほとんどを回避できます。
印刷紙から樹脂含浸シートへ
メラミンボードの目に見える特徴は、ボード自体が存在する前に作成されます。装飾紙は別の施設で印刷され、液体メラミン樹脂が含浸され、残留水分が慎重に制御されるまで乾燥されます。この前処理されたシートは含浸装飾紙と呼ばれ、ラミネートの準備が整った状態でプレスラインに到着します。
デザインを印刷する
装飾紙は、多孔性、均一性、および脆くなることなく樹脂を吸収する能力を考慮して選択された、高品質のアルファセルロース紙のベースシートとして始まります。デザインは輪転グラビア印刷によって適用され、彫刻されたシリンダーが正確な繰り返しでインクを紙に転写します。木目調のデザインでは、印刷表面を天然のオーク、クルミ、または石のように見せる深みとコントラストを作り出すために、複数の印刷ステーションが必要になる場合があります。各印刷ステーションではカラーレイヤーを追加します。
同期製品の場合、印刷ステップはプレスステップとともに計画されます。印刷されたデザインは、オークの木目や岩の裂け目などの特定のエンボス加工が、プレスプレートを適用したときに視覚的なパターンと正確に揃うように位置合わせされます。これにより、同期されたパネルが驚くほど自然に見えます。テクスチャーは一般的な繰り返しパターンではなく、印刷された木目を一行ごとにたどるレリーフです。
メラミン樹脂含浸
含浸プラントは継続的に稼働します。印刷された紙はリールから巻き出され、液体メラミン - ホルムアルデヒド樹脂の槽を通過し、制御された量の樹脂 (通常、紙の最終重量の 50 ~ 65 パーセント) が取り込まれます。計量ロールは余分な部分を押し出し、樹脂が幅全体に均一に分布するようにします。次に、飽和したシートは長い垂直オーブンを通過し、熱風によって水と溶剤が蒸発し、樹脂が部分的に硬化します。 B ステージと呼ばれるこの段階では、シートは触ると乾燥していて、取り扱うのに十分な柔軟性があり、その後プレスで溶融および架橋することができます。
頻繁に使用する表面には、同じラインで装飾シートの上に透明なオーバーレイ紙がラミネートされます。オーバーレイはさらに高い樹脂負荷を担っており、印刷されたデザインを傷や磨耗から保護する透明な磨耗層になります。適切なオーバーレイが施されていないボードは、商用使用では数カ月以内に目に見えるくすみや細かい傷が目立ちますが、正しく構築されたオーバーレイは表面を何年も使用できる状態に保ちます。
含浸の品質は、プロセス全体の中で最も目に見えにくいものの、最も重要な要素の 1 つです。樹脂の量が少なすぎると、表面が多孔質になり、汚れがつきやすくなります。乾燥が不完全な場合、プレス時にシートから気泡が発生し、白い膨れが発生することがあります。乾燥後の含水率が一定でない場合、パネルが反ったり、剥がれたり、剥離したりする可能性があります。評判の良いサプライヤーは、含浸を精密な作業として扱います。なぜなら、印刷機の品質は、そこに挿入される紙と同程度にしかならないからです。
実際に板を押す様子
ショートサイクルホットプレスでは、別々の層の積み重ねが分離不可能な 1 つのボードになります。調整済みの基材、表面に含浸装飾紙 1 枚、裏面に対応するシート 1 枚、およびオプションのオーバーレイをスチール プレス プレートの間に置きます。報道機関が閉まる。熱と圧力により樹脂が溶け、流動し、硬化します。そして 1 分も経たないうちに、パネルは完成したラミネートとしてプレス機から出てきます。
レイアップとバランスルール
プレスする前に、サンドイッチの各部分のバランスを整える必要があります。サプライヤーは、片面が見えない場合でも、基材の両面に装飾紙を貼ります。これは無駄ではありません。パネルが反るのを防ぎます。片面のみにラミネートされたボードは、湿気の変化に非対称に反応し、湿った側に向かってカップ状になります。裏面の紙は、美的に表面と一致する必要はありませんが、湿度の変化に対してパネルを平らに保つために、同様の樹脂特性と湿気特性を備えている必要があります。
基板自体はプレス前に調整されます。基材の水分含有量は、コアの種類に応じて通常 6 ~ 10% に調整されます。これは、基材が乾燥しすぎると樹脂の吸収が早すぎて表面が乾燥してしまい、基材が湿りすぎるとプレス中に蒸気が放出されて気泡が発生するためです。この調整ステップは見落とされやすく、後から修正するのが難しいため、大手メーカーは専用の調整室を維持したり、安定した水分含有量を保証する基材工場から購入したりします。
温度、圧力、樹脂の硬化
ショートサイクルプレスは、摂氏 180 ~ 220 度の温度、平方センチメートルあたり 20 ~ 35 キログラムの比圧力で実行され、パネルの厚さとテクスチャの深さに応じてサイクル時間は 20 ~ 60 秒の範囲になります。これらの条件下では、装飾シートのメラミン樹脂が約 120 ~ 150 ℃で軟化して溶け、基材表面の微細孔に流れ込み、架橋によって硬化して最終的な熱硬化性の形状になります。結果として生じる結合は、木材に対する樹脂の親和性による化学的結合と、基材の細孔に浸透する樹脂による機械的結合の両方によるものです。
圧力の均一性は重要です。スチールプレスプレートは完全に平らで平行でなければならず、公差はボード幅全体にわたってミリメートル単位で測定されなければなりません。プレス機の高いスポットまたは低いスポットは、完成したパネルで目に見える光沢の変化、接着の弱さ、または層間剥離のリスクになります。これが、YAKCO のようなディープ 3D エンボス加工を提供する企業が注目する理由の 1 つです。 シンクロナイズドオーク3D木製壁パネル 、高精度プレスと構造鋼板に多額の投資を行います。均一な圧力が忠実な質感の基礎です。
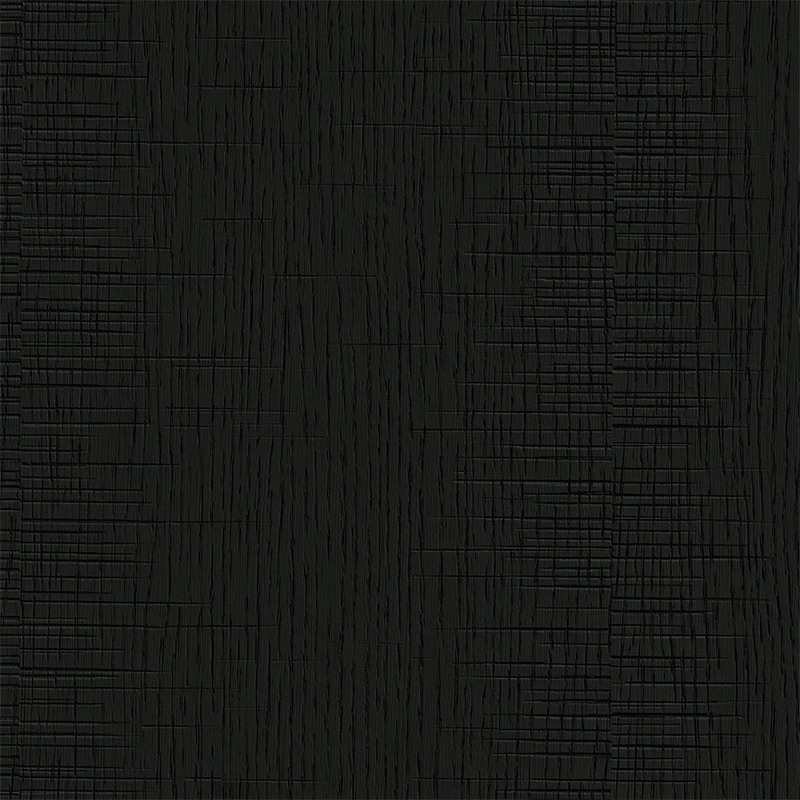 カッティングテクスチャーを備えたカスタムTS01シンクロナイズドオーク - ナチュラルサプライヤー、工場 - YAKCO New Materials (Jiangsu) Co., Ltd は、中国のカスタム TS01 シンクロナイズド オークの切断テクスチャー - 自然のサプライヤーと工場、詳細... 製品を見る→
深い3Dエンボス加工
ディープ 3D メラミン ボードも同様の短サイクル原理で製造されますが、プレス プレートには樹脂が硬化する間に表面に押し込まれるレリーフ テクスチャが付いています。テクスチャには、天然の木目、革の木目、岩の裂け目、幾何学模様などがあります。基材は、崩れることなくレリーフを受け入れるのに十分なほど細かく緻密である必要があります。そのため、MDF および細かいストランドボードがこのカテゴリで好まれるコアです。これらの製品では、プレス パラメータが調整されます。テクスチャを深く押し込むために圧力が高くなることが多く、樹脂を薄くすることなくレリーフに流し込むためにサイクル タイムが長くなる場合があり、樹脂の残留物がパターン化された表面に欠陥を生じないようにプレートを清潔に保つ必要があります。
その結果、ただ木や石のように見えるだけでなく、まるで木や石のように感じられる表面が生まれます。シンクロディープエンボス加工は、現在高級インテリアウォールパネルや家具の前面で一般的となっている、触感のある木目調、ファブリック、レザー、ロックのデザインを支える技術です。同じプロセスをさまざまなプレートや紙のデザインで実行し、建築家や家具メーカーが平らな表面に深さとグリップを加えるために使用する幅広い 3D 装飾パネルを製造します。
冷却、トリミング、品質管理
メラミン板の製造はプレス機が開いたら終わりではありません。パネルはまだ熱く、樹脂はまだ最終強度まで硬化中で、エッジはプレスサイクルで粗くなっています。冷却、積み重ね、調整、最終検査により、合格したボードが家具工場や建設現場に自信を持って出荷できるボードに変わります。
プレス直後、熱いパネルはスタークーラーに移動し、そこで反りや内部応力を防ぐために制御された順序で冷却されます。次にボードはバッチで積み重ねられ、内部の湿気と温度が均一になるように少なくとも 24 ~ 48 時間調整されます。トリミングが続きます。粗いエッジが正確な仕上がりの幅と長さに切断され、パネルの直角度、表面欠陥、光沢の均一性、およびエンボス加工の忠実度がチェックされます。
本格的なメラミンボード工場の品質管理には、目視検査だけでなく物理的なテストも含まれます。内部接着強度テストでは、基材がどの程度しっかりと結合しているかを測定します。結果が低い場合は、ボードの端が欠けたり、ネジがなくなったりすることを意味します。 2 時間の厚さ膨潤テストでは、水にさらされた後にボードがどれだけ膨張するかを測定します。これは耐湿性の最も明確な指標です。耐摩耗性や耐引っかき性などの表面テストにより、装飾層が日常使用にどれだけ耐えられるかが決まります。ホルムアルデヒド放出試験は合意された基準に従って実行され、その結果によって委員会がどの放出クラスを主張できるかが決まります。
| プロパティ | 代表的な目標値 | なぜそれが重要なのか |
|---|---|---|
| 内部債券 | 0.35~0.45MPa以上 | 加工時のコバ欠け、ネジ抜け、剥離を防止します。 |
| 2時間の厚みの膨潤 | 標準では8%以下、HMRでは5%未満 | 湿気の近くでエッジがどのように動作するかを示します |
| ホルムアルデヒドの放出 | E1 ≤0.124 mg/m3、E0 ≤0.050 mg/m3、ENF ≤0.025 mg/m3 | 特に寝室や子供用スペースの室内空気質の適合性を判断します。 |
| 耐摩耗性 | オーバーレイと樹脂の負荷に依存します | 毎日の接触により表面がどのように老化するかを予測します |
この段階で見られる一般的な欠陥には、基材内の湿気によって引き起こされる膨れ、汚れたプレス版から見える樹脂の斑点または「フィッシュアイ」、基材の表面が装飾紙を通して透けて見えるテレグラフ、樹脂結合が失敗したエッジ剥離などがあります。うまく運営されている工場では、これらの欠陥は出荷前に発見され、パネルは転用または再処理されます。運営が不十分なプラントでは、数か月後に顧客に届き、苦情として表面化します。そのため、購入者はコンテナの注文を確定する前に必ずメーカーのテストデータを要求する必要があります。
プレミアムパネルを分離する製造の詳細
写真で問題なく見えるボードと、生産ラインで確実に機能し、10 年間その外観を維持できるボードを分けるには、3 つの詳細があります。これらは、樹脂の充填とオーバーレイ、基板の完全性、およびプレス操作の規律です。
樹脂負荷は、コスト削減が最も魅力的であり、最も有害な部分です。樹脂含有量が少ないボードはザラザラした感触があり、指紋やキッチンの油分を吸収し、すぐにくすみ、装飾紙が完全に浸透していない部分に白い斑点が現れることがあります。プレミアムボードには、紙を完全にシールするのに十分な樹脂と、印刷されたデザインを保護するのに十分なオーバーレイが含まれています。見積もりを比較する場合、最も安いボードは最も薄い樹脂フィルムを備えたボードであることが非常に多く、その差は使用 1 年目に顕著になります。
基板の完全性が 2 番目の差別化要因です。高密度でしっかりと接着されたコアがネジをしっかりと保持し、きれいに加工でき、湿気にも耐性があります。対照的に、弱いコアは深い 3D エンボス加工の下でわずかに崩れることがあり、工場ではシャープに見えても、輸送や設置中に端が平らになったり崩れたりするテクスチャが生成されます。慎重な原材料の選択と社内テストを通じて基板の品質を管理するサプライヤーは、より深いテクスチャーをプレスし、完成したパネルをより確実に切断できます。これが、YAKCOのようなメーカーが提供する理由です。 岩模様の3D壁パネル 標準的なフラットボードと同様に、基材の仕様を商品の入力としてではなく、装飾製品自体の一部として扱います。
 カスタム SZ06 ストーン パネル - ライト高級サプライヤー、工場 - YAKCO 新素材 YAKCO New Materials (Jiangsu) Co., Ltd は、中国のカスタム SZ06 石材パネル - ライト高級サプライヤーと工場、詳細: SZ06 石材とは何ですか... 製品を見る→
最後に、報道機関自体も規律を正さなければなりません。構造鋼板は使用とともに摩耗し、最も深いテクスチャーはプレートの摩耗に最も敏感です。これは、プレートのすべての傷が、プレスされたすべてのパネルに永久的な跡となるためです。清浄度、温度安定性、一貫したサイクル時間はオプションではありません。低排出量の生産も同じ規律に基づいています。YAKCO がその生産アプローチで説明しているように、基材が MDI または他の低ホルムアルデヒド接着剤で接着されている場合、完成したボードのホルムアルデヒドクラスは、部分的にはコアの接着剤によって決まり、部分的にはメラミンプレス工程中に達成される制御によって決まります。
購入前にサプライヤーに尋ねるべきこと
メラミンボードの購入は技術的な購入であり、高価な間違いを避ける最も簡単な方法は、製造プロセスについて正確に質問することです。明確に答え、テストデータを提供できるサプライヤーは、通常、プロセスを管理しているサプライヤーです。表面デザインと価格だけを話すサプライヤーは、通常、メーカーではなく貿易業者です。
メラミンボードのサプライヤーを評価するときは、次の点から始めてください。
- どのような基材が使用され、その密度はどれくらいで、どこで製造されていますか?
- 完成したパネルの厚さの公差はどのくらいですか?また、トリミング後の直角度はどのように制御されますか?
- 委員会はどのホルムアルデヒド放出クラスを満たしていますか? 特定の製造バッチの最近の試験レポートを提供していただけますか?
- 化粧紙は両面に貼られていますか?化粧シートとオーバーレイへの樹脂の負荷はどのくらいですか?
- 工場では、深い 3D エンボス加工用に構造化鋼板を使用したショートサイクル プレスを稼働していますか?また、レリーフが印刷された木目と一致する同期テクスチャをプレスできますか?
- 意図した用途に対してどのようなエッジ シーリングを推奨しますか?また、濡れた領域の 2 時間の厚さの膨張に関してどのようなデータがありますか?
- 引用している製品については、どのような物理的テスト値 (内部接着、摩耗、耐傷性) が保証されていますか?
用途が内装改修用の壁パネルである場合、またはエッジがルーティングされた家具の製造である場合、これらの質問に対する答えは、ボードの視覚的なデザインよりもさらに重要です。私たちの実践 装飾パネルの選び方のガイドライン 製品グレードとプロジェクト要件のマッチングをさらに深く検討します。深いエンボス加工を施したメラミン表面の背後にある製造哲学を知りたい場合は、 技術セクション では、このようなテクスチャを可能にする制作アプローチについて説明します。
ブランドに関係なく、ご指定いただいたすべてのメラミン ボードは、同じ基本的な手順を経ます。木質のコアが準備され、化粧紙が印刷され、メラミン樹脂が含浸され、各層がバランスのとれたスタックで組み立てられ、そして短サイクルのホット プレスで熱と圧力の下で永久に結合されます。残りは、各ステップをどれだけ慎重に実行するかの問題です。
インテリア デザイナーや家具メーカーにとって、実際的な教訓は次のとおりです。表面デザインだけでなく、そのプロセスについても検討してください。 3D テクスチャの深さ、大きなパネルの平坦さ、シンク近くのエッジの動作、証明書に印刷されるホルムアルデヒド クラスはすべて、注文が押される数日前に行われた製造上の選択によって決定されます。これらの選択を理解しているサプライヤーを選択すれば、ボードはサンプルが約束したとおりに正確に動作します。